


一、 项目一览表
|
采购内容 |
数量 |
|
NX70型平车 |
1辆 |
二、 交货期要求
★自合同签订之日起3个月内
三、 项目基本概况
1、本次招标为季华实验室所需设备。供应商应根据采购人所提出的设备技术规格、产品及质量要求,综合考虑设备的适应性,选择具有最佳性能价格比的设备前来投标。
2、安装地点:广东佛山季华实验室
3、本次采购的设备是“接触网检修机器人设备”的核心设备。
四、 技术参数
(一)功能
1. 在中国标准轨距铁路上使用,运载接触网检修机器人。
(二)性能指标
NX70型平车技术参数:
1. 主要性能参数
|
载重(均布) |
||
|
集重: |
1m |
30t |
|
2m |
35t | |
|
3m |
45t | |
|
4m |
50t | |
|
5m |
55t | |
|
自重 |
约24.6t | |
|
轴重 |
23.65t | |
|
换长 |
1.5 | |
|
自重系数 |
0.35 | |
|
每延米重 |
≤5.78t/m | |
|
轨距 |
1435mm | |
|
通过最小曲线半径 |
145m | |
|
最高运行速度 |
120km/h | |
|
制动距离(重车、紧急) |
≤1400m | |
|
全车制动率(常用制动位) |
空车 |
24.1% |
|
重车 |
17.7% | |
|
限界:符合GB 146.1-2020《标准轨距铁路限界 第1部分:机车车辆限界》 | ||
2. 基本尺寸
|
车辆长度 |
16366mm | |
|
车辆定距 |
10920mm | |
|
车辆最大高度(空车) |
1418mm | |
|
车辆最大宽度 |
3157mm | |
|
底架长度 |
15400mm | |
|
底架宽度 |
2960mm | |
|
车钩中心线距轨面高(空车) |
880mm | |
|
地板面距轨面高(空车) |
1166mm | |
|
国际集装箱装载面距轨面高(空车) |
1166mm | |
|
固定轴距 |
转K6型 |
1830mm |
|
转K5型 |
1800mm | |
|
车轮直径 |
840mm | |
3. 主要结构
车辆主要由底架、地板、集装箱锁闭装置、端门、车钩缓冲装置、制动装置及转向架等部分组成。
3.1 底架
底架为全钢焊接结构,由端梁、中梁、侧梁、枕梁、中央大横梁、大横梁和辅助梁等组焊而成。中梁为两根H 型钢制成鱼腹形,加10mm 厚上、下盖板组焊成箱型结构,车体一位端中梁上翼缘内侧设有符合TJ/CL 235 的模压永久性标志。侧梁为单根H 型钢切鱼腹制成。底架设有中央大横梁以及工字形大横梁。中、侧梁间设有纵向辅助梁,端梁上设有加强型绳栓,侧梁上设有柱插和加强型绳栓,绳栓与端、侧梁间采用符合TJ/CL 160要求的专用拉铆钉连接。采用直径为358mm 锻钢上心盘及材质为C 级铸钢的前、后从板座,牵引梁前、后从板座加装螺钉连接的钢质磨耗板,前、后从板座与中梁间采用符合TJ/CL 160的专用拉铆钉连接。
3.2 车钩缓冲装置
采用符合TB/T 456.2规定的E级钢17型车钩,采用符合运装货车电〔2007〕2883号电报要求的加厚型钩舌或卧式组芯工艺制造的16型钩舌,车钩采用连续通过方式热处理;配套采用符合TB/T 456.3规定的17型锻造钩尾框、合金钢钩尾销,采用MT-2型或HM-1型缓冲器;采用符合TJ/CL 061要求的防脱型含油尼龙钩尾框托板磨耗板,采用符合Q/CR 507规定的16(17)型车钩支撑座尼龙磨耗板和钩尾框托梁尼龙磨耗板;采用具有防盗功能的车钩支撑座止挡铁,止挡铁与冲击座采用拉铆钉连接。
3.3 制动装置
采用符合运装货车〔2006〕262号文件要求的制动装置,并符合运辆货车函〔2012〕45号、运辆货车函〔2015〕48号及相关文件的要求。
3.3.1 空气制动装置
空气制动装置主管压力满足500kPa和600kPa的要求;装用符合运辆货车函〔2016〕443和机辆技术函〔2018〕30号文件要求的120型控制阀、采用缸体上模压有型号规格永久性标志且符合运辆货车函〔2016〕144号文件要求的LBC-1型主动润滑制动缸、不锈钢嵌入式储风缸、改进的ST2-250型双向闸瓦间隙自动调整器、TWG系列的WG-1型测重机构+KZW系列的X-A型限压阀的空重车调整装置、符合TJ/CL237文件和运辆货车电〔2014〕674号文件要求的货车脱轨自动制动装置,其中制动缸和储风缸须按TJ/CL 235采用永久性标志。采用编织制动软管总成、B级钢手把A型球芯折角塞门、组合式集尘器。采用不锈钢制动管系、不锈钢法兰接头、主管装用符合运辆货车函〔2016〕144号文件要求的穿入式整体法兰。采用锻造制动杠杆、一体式锻造拉杆头、奥-贝球铁衬套、E型密封圈、法兰螺栓防松垫片和整体式货车空气控制阀防护罩。采用50mm厚高摩擦系数合成闸瓦,闸瓦应符合TB/T3104.1、TJ/CL 592的要求,在闸瓦瓦背指定部位和瓦背外露面粘贴含有闸瓦可追溯信息的二维码电子标识,电子标识应符合TJ/CL 602的规定;按运装货车电〔2009〕137、217号电报要求对螺栓螺母进行点焊固定。
3.3.2 手制动装置
手制动装置采用符合运装货车〔2001〕2号、TJ/CL 167、运辆货车函〔2012〕45号文件和运辆货车函〔2015〕240号文件要求的NSW-Ⅰ型手制动机,手制动机与车体间采用符合TJ/CL 160或TJ/CL232文件要求的专用(短尾)拉铆钉连接。
3.4 采用转K6 型转向架。
4. 技术要求
4.1 材料要求
4.1.1 主要板材材质采用Q450NQR1高强度耐候钢,并符合TB/T 1979规定。中梁采用H630×200×13×20型钢、侧梁采用H600×200×11×17型钢,材质为符合TB/T 1979 的Q345NQR2耐候钢,其余符合GB/T 11263 的规定。
4.1.2 转向架、车钩缓冲装置、制动装置上的橡胶和尼龙等非金属件工作环境温度为-50℃~+70℃,并满足在+110℃时连续放置3h 恢复常温而不降低性能的要求。
4.1.3 BY型或FS型防松螺母强度为GB/T 3098.2 中的10 级,配套采用符合TJ/CL 088 的10.9 级高强度螺栓。
4.1.4 专用拉铆钉及套环应符合TJ/CL 160,专用拉铆销及套环应符合TJ/CL 231,短尾拉铆钉及套环性能应满足TJ/CL 232。
4.2 制造要求
4.2.1未注明公差尺寸的极限偏差应符合下列要求:切削加工件按GB/T 1804-m 级;形位公差按GB/T 1184-K 级;焊接件线性和角度公差按GB/T 19804 中的B 级、形位公差按GB/T 19804 中的F 级;锻件按GB/T 21470、GB/T 21471 中F 级;铸件按GB/T 6414-DCTG10 级。
4.2.2 冷冲压件应符合GB/T 13914 的规定。
4.2.3 锻件应符合TB/T 2944.1或TB/T 2944.2 的规定。
4.2.4 摇枕、侧架还应符合TB/T 3549.2 及相关文件的规定,车钩应符合TB/T 456.2的规定,碳钢铸件应符合TB/T 2942.1 的规定。
4.2.5 焊接符合Q/CR 244和Q/QC 65-019的规定。
4.2.6 铆接应符合TB/T 2911 的规定;专用拉铆钉铆接应符合TJ/CL 160的规定;专用拉铆销铆接应符合TJ/CL 231的规定,垫圈与被连接件的间隙2mm~6mm;短尾拉铆钉铆接应符合TJ/CL 232的规定。
4.2.7 BY型防松螺母紧固扭矩值(N·m)应满足如下要求:M22 为747~830,M24 为941~1046。
4.2.8 底架组装要求
中、侧梁鱼腹末端应钻出直径8mm~10mm 的止裂孔,此孔不得封焊,并清除熔渣。中、侧梁压鱼腹时上下腹板互相错位不得大于1mm。中、侧梁及中梁上盖板允许两段对接,接长位置应符合图1要求,两中梁接口应相互错开300mm 以上,同侧中、侧梁接口应相互错开200mm 以上,中梁上盖板接口与中梁接口应错开100mm 以上。中、侧梁对接时,上下翼面边缘互相错位超过5mm时,应切修缓和过渡,过渡量为150mm。中、侧梁对接前,翼面应开双面60°V 形坡口,腹板开单面60°V 形坡口。中梁上盖板对接前开单面60°V 形坡口,对接时用引弧板和收弧板,中梁翼面处和中梁上盖板对接焊后焊缝磨平。
牵引梁翼面切口处打磨光滑。心盘座组装后,心盘座平面度(含该部位两中梁下翼面)为1mm。
4.2.9 车钩缓冲装置组装应符合TB/T 456.1的规定。
4.2.10 制动装置制造及组装应符合运辆货车函〔2012〕45、运辆货车函〔2015〕48号文件的规定。制动配件防护应符合TB/T 3218和运辆货车函〔2015〕48号文件的规定。
4.2.11 车体与转向架落成后,NX70型共用车上旁承下平面与下旁承滚子的间隙为(5±1)mm。
4.3 涂装要求
4.3.1 车体采用的钢质(不锈钢除外)型材、板材均应进行抛丸除锈预处理,处理后钢材表面清洁度应达到GB/T 8923.1中Sa2½级及以上标准,表面粗糙度为30μm~80μm,抛丸处理后喷涂可焊性预涂底漆,其干膜厚度为10μm~20μm,已进行抛丸除锈预处理且预涂底漆漆膜良好的部分则视为符合标准;厚度不大于3mm的轻型型材、板材允许手工除锈或磷化处理,表面清洁度应达到GB/T 8923.1中St2级及以上标准。
4.3.2 车体钢结构表面采用溶剂型厚浆醇酸底漆或环氧云铁厚浆底漆,底漆干膜厚度不小于60μm,采用厚浆醇酸面漆,底、面漆干膜总厚度不小于120μm;也可采用水溶性底、面漆,油漆干膜总厚度不小于100μm,水溶性油漆应符合TJ/CL 252.1 和TJ/CL 252.2 的规定。锁闭装置中锁头、锁座仅涂面漆,干膜厚度不小于40μm;不锈钢制动配件及管系仅涂面漆,漆膜厚度不小于30μm。
4.3.3 底架组成、底架附属件、端门组成、锁闭装置、制动装置(有特殊要求的配件除外)面漆颜色为黑色。
4.3.4 非摩擦副金属零部件的结合面及中梁洞、枕梁洞内各面在组装前应预先涂刷防锈底漆,特殊规定除外。
4.3.5 特殊规定除外,转向架的各铸钢件、车钩、钩尾框、轮对、心盘等表面除规定部位外应涂符合GB/T 25251的醇酸树脂清漆或水溶性清漆,转向架摇枕弹簧涂沥青漆,其中侧架导框顶面、车轮轮辋内、外表面、心盘与心盘磨耗盘接触的工作表面不涂漆。
4.3.6 闸调器等未提及零部件的涂装要求按其本身技术条件的规定执行。
4.3.7 其余按Q/CR 283.4的规定执行。
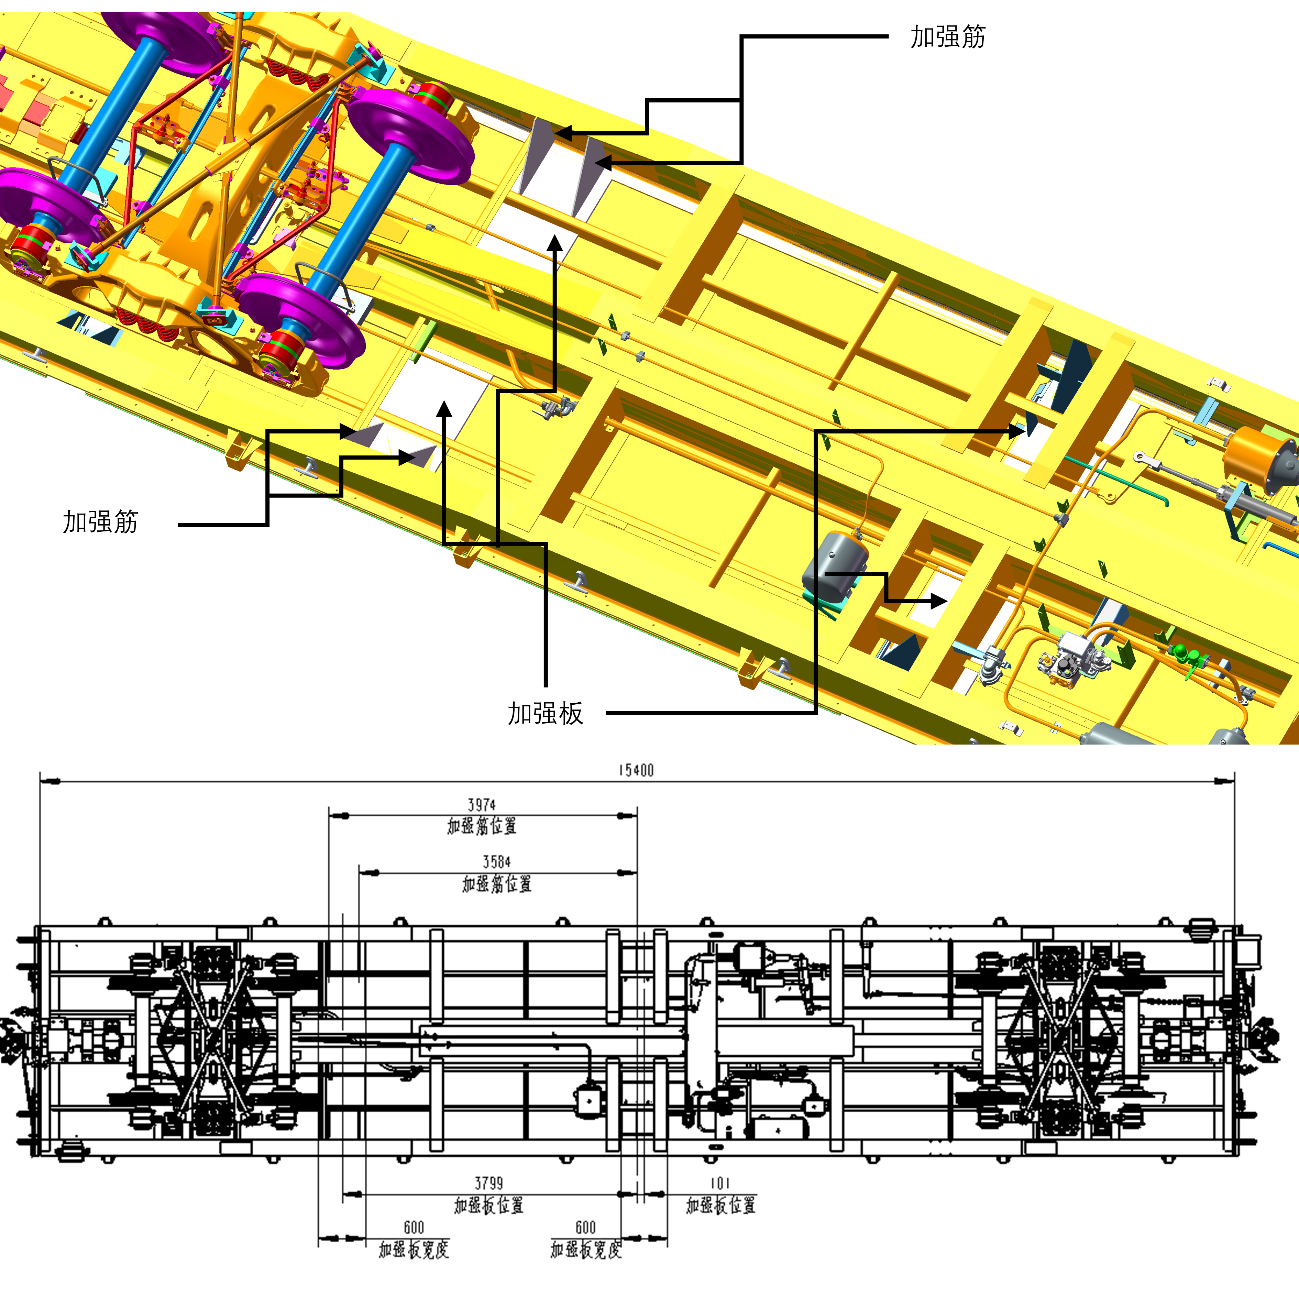
4.4 改造要求
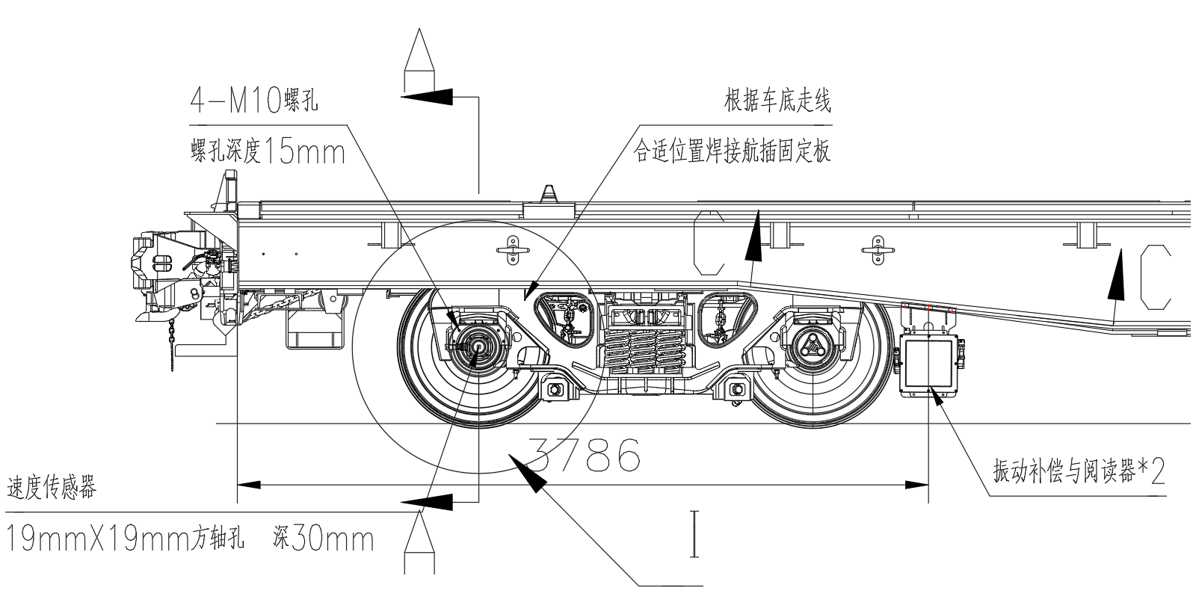
4.4.1 如下图所示位置加装速度传感器
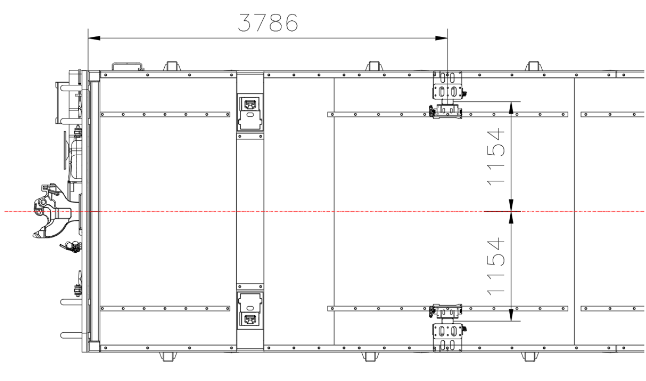
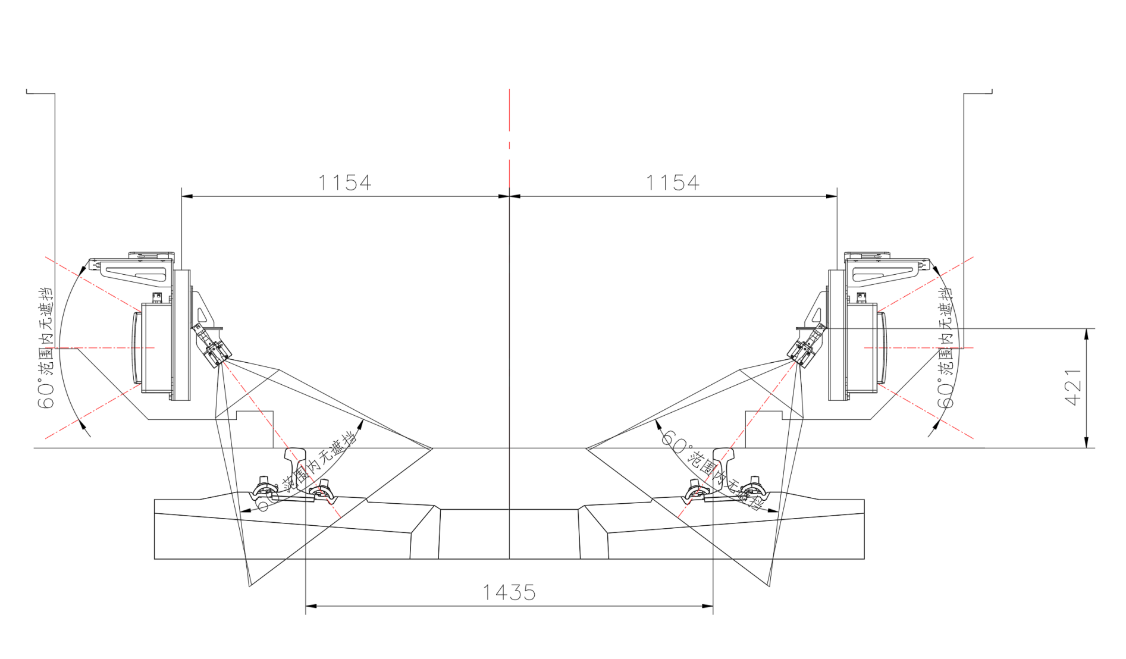
4.4.2 如下图所示位置加装振动补偿设备
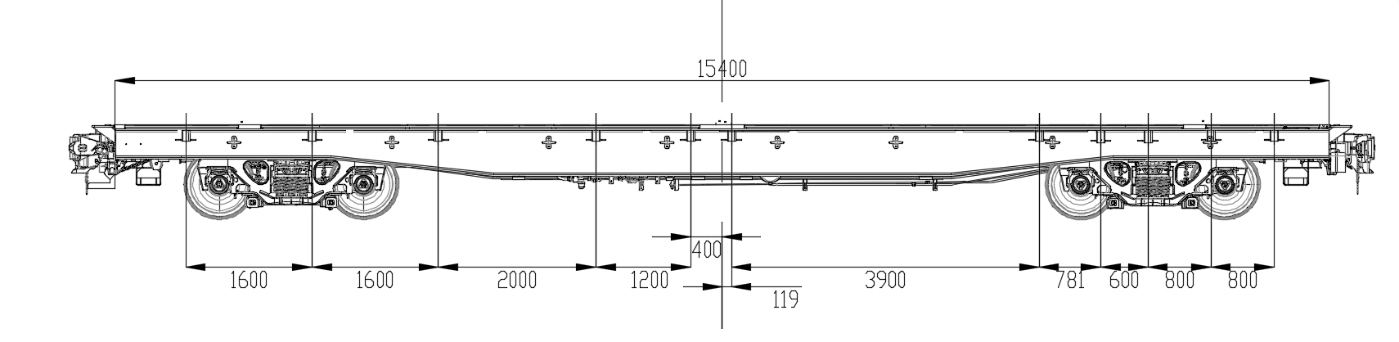
4.4.3 如下图所示更改柱插数量及位置
4.4.4 如下图所示在平车底部焊接四角支撑安装板
五、报价文件递交要求
(1)递交方式:电子报价;
(2)截止时间:2026年9月28日12点前,将加盖投标人公章的报价文件扫描件发送至电子邮箱tjbzccgzy@jihualab.com
六、联系方式
联系人:张先生,联系电话:0757-63505353
季华实验室
2026年9月23日